products
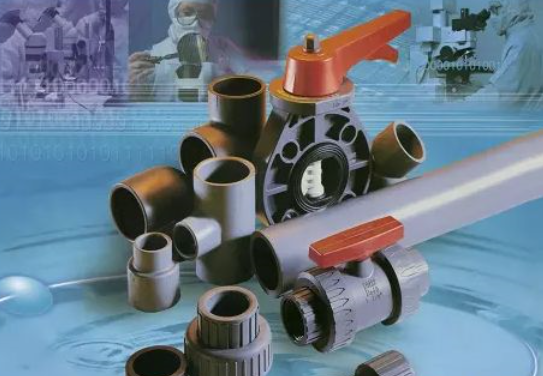
必须避免有其他塑料PVDF管件原料中,引起PVDF原料变质。特别是注塑过其他原料时,一定要先清洗干净机筒和螺杆内的塑料,才能注塑PVDF产品。(用PE\PP\PS料清净螺杆、机筒)。停机前一定要将PVDF料完全打净,如长时间停机,为防止PVDF腐蚀机器,应用清洗料清干净螺杆、机筒。当PVDF料放置时间超过6个月,且环境高温、潮湿,使用前应用60-80℃温度烘干2-5小时才能使用。
润滑剂用量遵循的原则
成熟的润滑体系,一方面应有利于降低高温聚氯乙烯熔体的粘度,改善物料的流动性,以及减小物料与设备接触面的摩擦,便于管件管材加工;另一方面,应避免过量的润滑剂造成物料塑化延迟,塑化度低。
PVDF管件管材生产厂采用的PVDF树脂粉,填料及稳定剂,润滑剂大都有很大的变化,另外管材规格的不同,挤出机和挤出模头的差异亦要求润滑剂做适量的调整。 润滑剂用量应遵循以下原则:
(1)聚合度高的树脂粉,内润滑剂应适当增加;
(2)使用内含润滑成份的复合稳定剂时,润滑剂应适当减小;
(3)配方中内外润滑应平衡,避免造成加工困难:
(4)稳定性差的树脂粉,稳定剂份数增加,润滑剂应当适当减少;
(5)当加入填料多时,润滑剂应适当增加;
(6)当加工温度高时,聚合物易与加工设备粘合,润滑剂应适当增加;
(7)当使用较大的加工设备时,聚合物粘接的表面会增大,润滑剂应当增加;
(8)过量的润滑剂会降低物料塑化程度,消弱管材的力学性
添加PVDF管件树脂,纯CPVDF树脂维卡软化点在128度左右,混配好的CPVDF COMPOUND,注塑级的维卡软化点在103度以上,挤出级的维卡软化点在110度以上(添加的润滑剂、有机锡稳定剂会降低维卡)。在CPVDF中添加多少CPVDF树脂达到你的要求,得你自己调整。优点是价格便宜,缺点是技术难度大。

